深圳中智明科系统集成方案在智能制造产线中的应用实践
制造业的智能化转型,早已不是要不要做的问题,而是怎么做才能不走弯路。深圳中智明科智能科技有限公司在服务珠三角多家电子、汽车零部件及3C制造企业的过程中,沉淀出一套真正经得起产线验证的系统集成方案。这套方案的核心逻辑并不复杂——把 智能设备 的感知能力、控制系统的决策能力与既有生产流程的工艺参数,通过统一的通信架构融合起来,而不是简单地把设备堆在一起。
产线集成的关键架构与实施路径
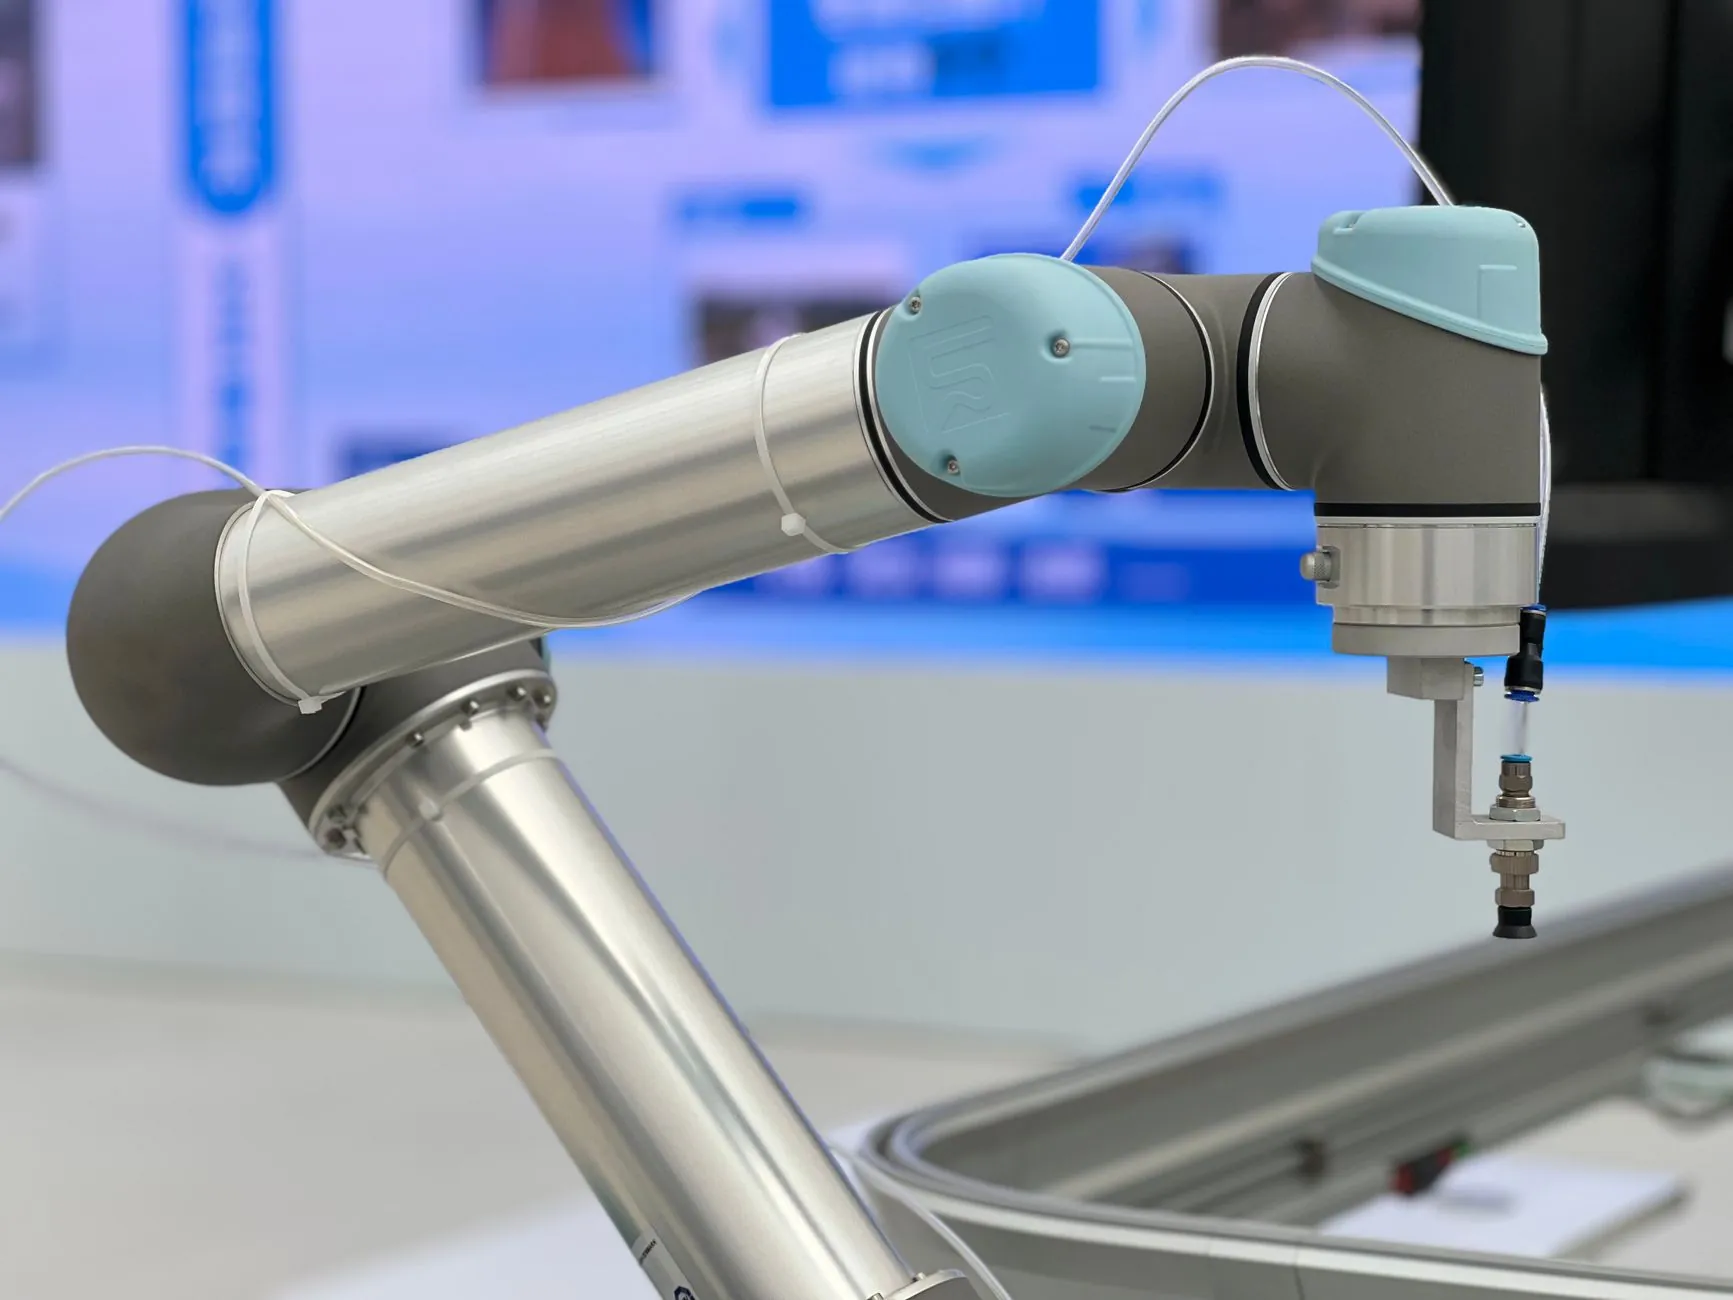
在实际项目中,我们通常以工业以太网为骨干,配合OPC UA协议打通PLC、工业机器人和视觉检测系统的数据链路。以一条典型的SMT贴片后段组装线为例,系统集成 工作会拆解为三个层次:感知层(视觉相机+扫码器)、执行层(六轴机械臂+伺服压机)、决策层(MES边缘节点)。每个层次之间通过时间戳同步机制确保数据一致性,节拍误差控制在±0.3秒以内。下面是某汽车传感器产线的实际部署参数:
- 通信周期:PLC扫描周期5ms,视觉检测触发间隔120ms,无缓存堆积
- 数据吞吐:单工位日采集数据量约1.2GB,边缘节点压缩后上传云端
- 稼动率提升:通过动态调度算法,将换型时间从45分钟压缩至22分钟
这套方案的价值在于,它能够兼容不同品牌的机械臂、传感器和PLC,前提是对方开放必要的协议接口。我们在顺德某家电企业的项目中,就成功将一台使用12年的老式冲压设备通过加装IO-Link网关接入新系统,改造费用仅为整线更换预算的六分之一。
实施中的三个常见陷阱与对策
很多客户在立项初期会问:“你们的 深圳科技 方案和普通集成商有什么区别?”其实差异主要体现在对细节的把控上。这里有几个高频踩坑点,值得写下来供参考:
- 忽略电磁干扰——产线上变频器多,屏蔽层接地不良会导致视觉误判率上升3%-5%。我们要求所有模拟量信号线采用双端接地,且与动力线保持至少30cm间距。
- 过分追求全自动化——对于物料来料一致性差的企业,强行上料仓只会增加停机频次。更务实的做法是采用半自动上料+视觉引导定位,待来料品质稳定后再升级。
- 数据接口“假开放”——签约前必须做协议验证测试,我们曾遇到某品牌机器人声称支持Profinet,实际固件版本不兼容,导致调试周期延长两周。建议在技术协议中明确“以现场实测通过为准”。
另外,智能设备 的选型不能只看单机性能,更要看它的软件升级能力。如果设备厂商没有提供远程诊断接口,后续维护成本会高得惊人。
关于投资回报与运维节奏
从我们交付的12个完整案例来看,一条投资约280万元的系统集成产线,在双班制运行下,平均14个月可收回成本。但这有个前提——智能科技 的落地必须伴随组织能力的同步升级。我们强烈建议客户成立专门的自动化运维小组,至少包含1名电气工程师和1名软件工程师,在试产期间全程跟线学习。产线稳定后,将巡检频率设定为:日常点检每4小时一次,深度维护每周一次,系统版本升级每季度一次。
有些客户会问,如果MES系统宕机怎么办?我们的方案中设计了本地缓存机制,边缘节点可独立运行8小时,数据恢复后自动续传。这个冗余设计在东莞某连接器工厂的实战中,成功避免了一次因网络交换机故障导致的2小时停线。
说到底,系统集成不是炫技,而是帮制造企业找到最经济的数字化路径。深圳中智明科始终相信,深圳科技 企业的竞争力在于对产线痛点的敏锐嗅觉和扎实的工程落地能力。如果您的产线正面临换型慢、数据孤岛或者设备利用率低的困扰,不妨从一条工位或一段物流线开始,用最小单元验证集成的价值,再逐步扩展。这条路,我们已经替您走通了。